 15052135118-86


 تماس بگیرید

دستهای از پیچهای شش گوش 8.8 با کلاس اموال M8 x 30 با گواهینامه ای میآیند که مطابق با ISO 898-1 است. ذره بین هیچ علامت کلاسی را روی سر نشان نمی دهد. سمت ممنوعه گیج حلقه نخی برای دو دور کامل می چرخد. آن لحظه ای است که بازرسی بست دیگر یک تمرین کاغذی نیست و به یک دروازه فیزیکی تبدیل می شود.
این راهنما برای دریافت بازرسان، مهندسان پروژه و پیمانکاران تاسیساتی نوشته شده است که باید پیچها، پیچها و لنگرها را قبل از شروع به کار بررسی کنند. این پنج گروه ویژگی برای بازرسی، ابزارهایی که قرائتهای قابل اعتماد ارائه میدهند، سرنخهای بصری که حالتهای خرابی را نشان میدهند و دنبالهای که میتواند در هر قسمت تکرار شود را پوشش میدهد. این رویکرد برای اتصال دهنده های فولاد کربنی، پیچ های فولادی ضد زنگ، لنگرهای انبساط، و پیچ های سیمانی مورد استفاده در ساختمان ها و مجموعه های صنعتی سبک کار می کند.
خوب اجرا شده بازرسی بست نیازی به آزمایشگاه اندازه شناسی ندارد. این به گیجهای کالیبرهشده، نمونههای تمیز و قوانین عبور/عقب نیاز دارد که بهجای حافظه از استانداردهای منتشر شده میآیند.
پنج گروه ویژگی تأیید بست
هر بازرسی محکم از اتصال دهنده ها از یک فرض شروع می شود: یک قطعه تنها زمانی قابل قبول است که پنج گروه ویژگی را بتوان تأیید کرد.
- هویت مواد شامل درجه فولاد، درجه فولاد ضد زنگ، شیمی پوشش و حالت عملیات حرارتی است.
- هندسه شامل طول، قطر، گام رزوه، شکل سر، عمق فرورفتگی محرک و شکل نقطه ای برای پیچ های خود حفاری است.
- خواص مکانیکی شامل سختی، استحکام کششی، بار اثبات و عدم وجود علائم شکنندگی هیدروژن در بست های سخت شده است.
- وضعیت سطح شامل پوشش آبکاری، چسبندگی، ترک، زنگ زدگی و آسیب به جناح های نخ است.
- قابلیت ردیابی شامل تمبرهای کلاس دارایی، شماره لات و کدهای سازنده است که قطعه را به گواهی مواد مرتبط می کند.
هر گروه گروه بعدی را تغذیه میکند: علامتگذاری درجه را مدعی است، سختی آن را تأیید میکند، هندسه تناسب را تعیین میکند، و وضعیت سطح عمر پوشش را پیشبینی میکند.
بازرسی بست ها مقایسه سیستماتیک ویژگی های فیزیکی قابل اندازه گیری در برابر یک معیار پذیرش تعریف شده است. برای جلوگیری از ورود قطعات غیرقابل تایید به یک مجموعه حیاتی وجود دارد.
ابزارها و محدودیتهای پذیرش که پاسخهای قابل دفاع میدهند
تفاوت بین یک بازرسی جدی و یک نگاه معمولی، ابزارسازی است. هر گروه ویژگی یک ابزار اصلی و یک سیگنال خرابی واضح دارد.
| ویژگی | ابزار اولیه | نقص رایج | چک پذیرش |
| گام نخ | گام نخ gauge | زمین مخلوط یا نورد | تیغه تمیز بین نخ ها می نشیند |
| اندازه نخ | حلقه سنج برو / بدون رفتن | نخ کشیده یا بزرگ | برو سمت اجرا می شود تمام طول. No-Go در دو نوبت متوقف می شود |
| طول و قطر | کولیس دیجیتال | ساق خارج از تحمل | در محدوده ترسیم یا ISO 4759-1 |
| سختی | تستر Rockwell | کیس نرم یا هسته شکننده | نمره 8.8: 22 تا 32 HRC; 10.9: 32 تا 39 HRC |
| ضخامت پوشش | سنج پوشش مغناطیسی | روی نازک یا لایه از دست رفته | الکتروزینک 5 تا 8 میکرون؛ شیب داغ 45 تا 85 میکرون معمولی |
| تنگی | آچار گشتاور | گشتاور کمتر یا بیش از حد | با مقدار گشتاور نصب مطابقت دارد |
ISO 898-1 علامت سر را به حداقل استحکام کششی میبندد که با سختی یا آزمایش کشش کامل قابل تأیید است.
حداقل استحکام کششی طبقات معمول ISO 898-1.
اگر میزان سختی در پیچ 8.8 28 HRC باشد، قطعه عبور می کند. اگر 20 HRC میخواند، لات را رد کنید حتی زمانی که هد دارای علامت 8.8 است.
حالت های شکست و سرنخ های بصری که آنها را آشکار می کند
خرابی اتصال دهنده ها قبل از اینکه باعث خرابی شود، شواهد فیزیکی باقی می گذارد. سرنخهای زیر یک چک دریافتی را از یک پاس ابعادی به یک حکم عمر مفید تبدیل میکند.
- شل شدن: نشانه های شاهد بین واشر و صفحه مهره جابه جا می شوند، یا خوانش گشتاور کمتر از محدوده مشخص شده است.
- شکنندگی هیدروژنی: شکستگی تمیز بدون گردن، اغلب روی یک پیچ سخت آبکاری شده در عرض 24 تا 72 ساعت پس از نصب یا آبکاری.
- خستگی: علائم ساحلی روی صورت شکستگی، که از ریشه نخ یا شیار سطحی شروع می شود.
- اضافه بار: گردن قابل مشاهده و شکستگی فنجان و مخروط روی یک پیچ فولادی انعطاف پذیر.
- خوردگی: زنگ قرمز، خوردگی روی سفید، سوراخ شدن یا حمله به شکاف زیر سر.
- جدا کردن نخ: پهلوهای نخ تغییر شکل داده شده، فلز لکه دار یا مهره ای که قبل از نشستن می ایستد.
در خرابی بست مورد مناقشه، صورت شکستگی با ارزش ترین شواهد موجود در محل است. یک نمونه را برش دهید، از سطح شکستگی محافظت کنید و قسمت شکست خورده را برای تجزیه و تحلیل آزمایشگاهی نگه دارید.
تفاوت های بازرسی بر اساس نوع بست
هر دسته اتصال دهنده به اولویت بازرسی متفاوتی نیاز دارد: پوشش روی برای فولاد کربنی، هویت درجه برای فولاد ضد زنگ، شواهد نصب برای لنگرها، و هندسه برش برای پیچ های سیمانی.
فولاد کربن و پیچ های پوشش داده شده
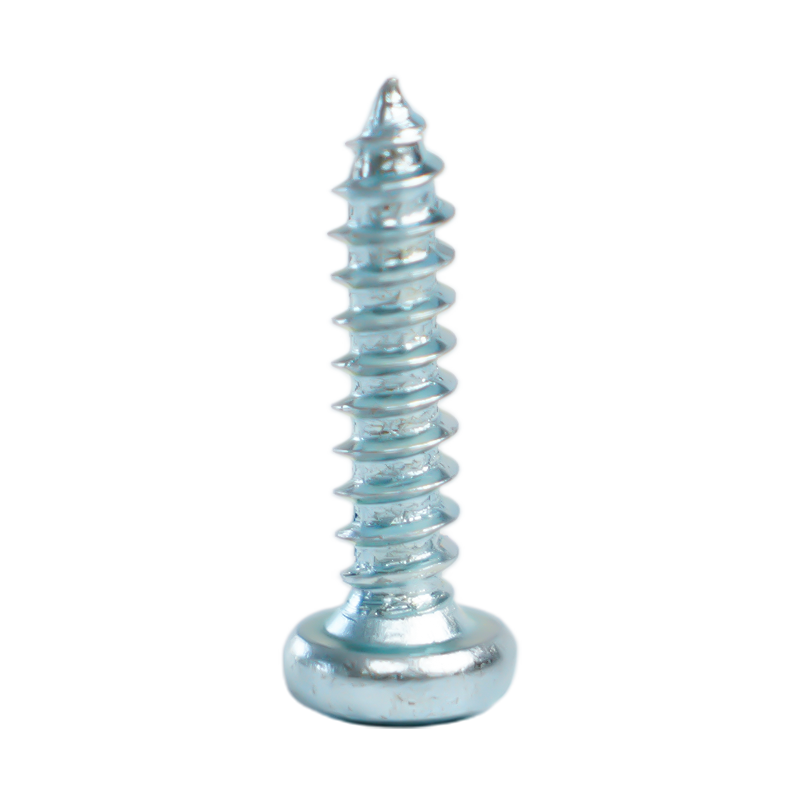
پیچهای فولاد کربنی با رتبهبندی 4.8 و 8.8 بر اتصالات دیوار خشک، چوب و فولاد سبک غالب هستند. ابتدا پوشش روی را بررسی کنید. روی کدر، ناهموار یا پوست کنده معمولاً نشان دهنده آبکاری نازک یا پیش تصفیه ضعیف است. در بست های سخت شده بالای 1000 مگاپاسکال، ترک خوردگی آبکاری در نزدیکی سر را بررسی کنید که یک علامت هشدار دهنده متداول از آسیب تاخیر هیدروژنی است. سختی را روی دو نمونه از موقعیت های مختلف در لات بررسی کنید.
پیچ های فولادی ضد زنگ: SUS304 و SUS410
پیچ های فولادی ضد زنگ ابتدا نیاز به تأیید درجه دارند. آستنیتی SUS304 ضعیف مغناطیسی و نرم تر است. مارتنزیتی SUS410 مغناطیسی است و می تواند برای سوراخ کردن فلز سخت شود. آهنربا یک روش مرتب سازی سریع است اما یک آزمایش کامل مواد نیست. هنگامی که گواهی درجه و آهنربا با هم موافق نیستند، لات را رد کنید و گزارش شناسایی مثبت مواد را از تامین کننده درخواست کنید.
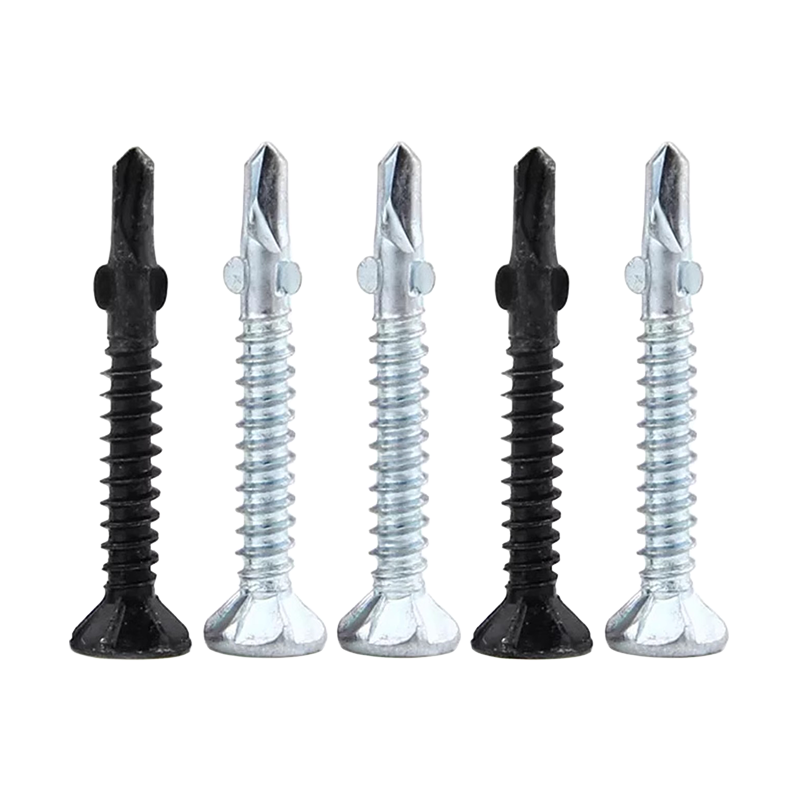
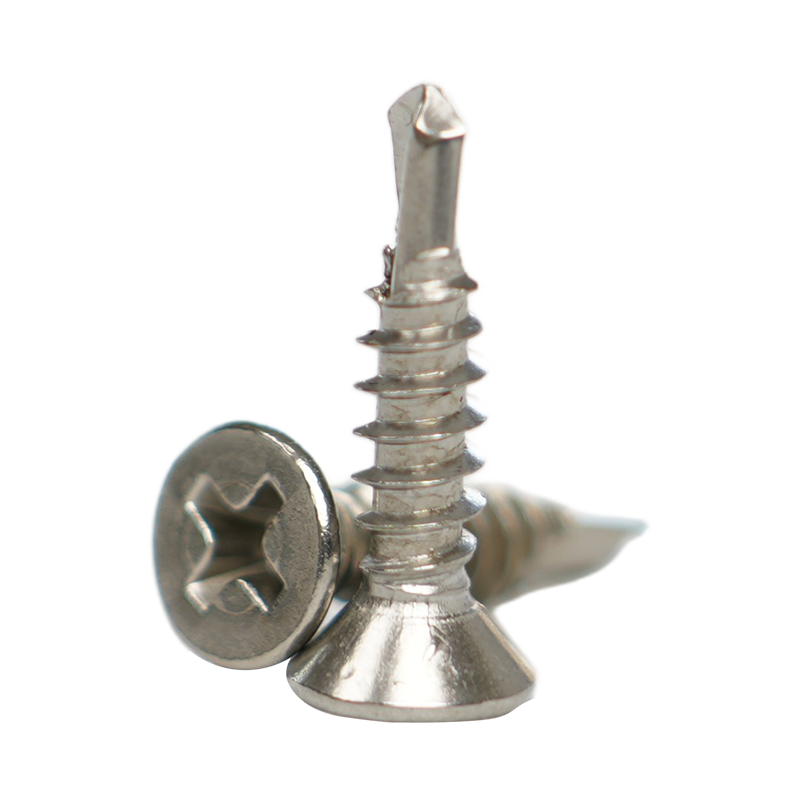 پیچهای خود حفاری SUS410 با عملیات حرارتی این پیچ های خود حفاری سر تخت SUS410 برای سازه های فولادی و دیوارهای پرده ای مناسب هستند. درجه مارتنزیتی مغناطیسی آنها زمانی ایده آل است که متن اطراف تأیید نمرات فولاد ضد زنگ توسط مغناطیس را قبل از پذیرش دسته ای مورد بحث قرار می دهد. مشاهده محصول →
لنگر انبساط و لنگر گوه
بازرسی لنگر باید بر شواهد نصب متمرکز شود. قبل از رها کردن، قطر پیچ، تطبیق مته، عمق جاسازی و گشتاور را بررسی کنید. لنگر گوهای را که نخهای له شده در ناحیه انبساط، واشر از دست رفته یا ترکهای قابل مشاهده در آستین دارد را رد کنید.
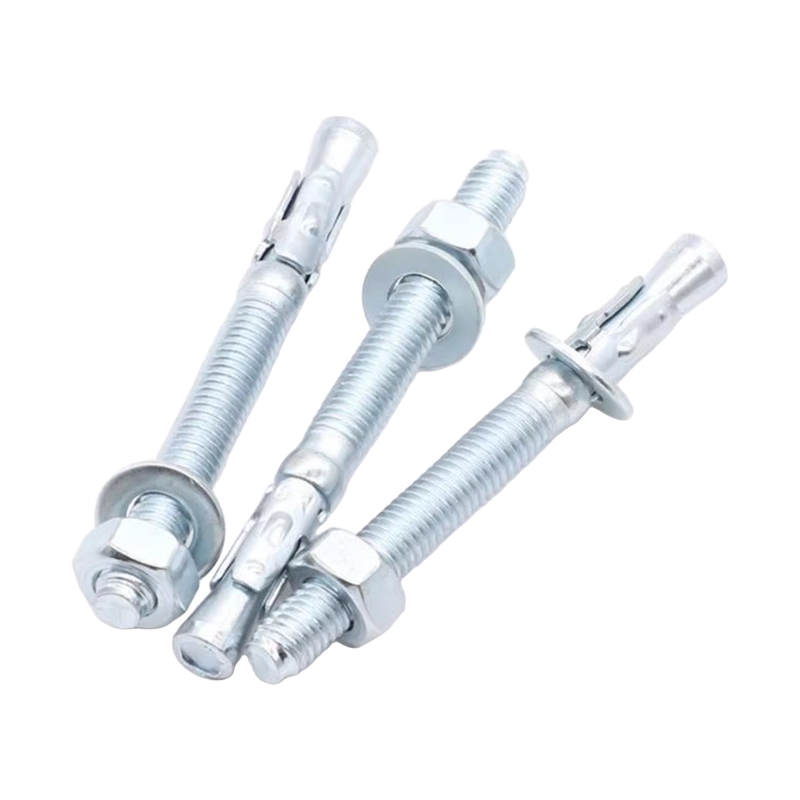 لنگر گوه انبساط برای تثبیت مقاوم در برابر لرزش این لنگر گوه هنگام سفت شدن مهره در برابر سوراخ مته منبسط می شود و برای دیوارهای تعمیر خودرو و تکیه گاه های سازه ای مناسب است. پاراگراف مجاور بر بررسی قطر پیچ، عمق تعبیه شده و گشتاور در هنگام بازرسی لنگر تاکید می کند. مشاهده محصول →
پیچ سیمانی برای بتن
پیچ های سیمانی رزوه ها را مستقیماً با بدنه سخت شده در بتن برش می دهند و فلوت های برش را طراحی می کنند. شایع ترین خرابی ها سوراخ های پیلوت کم اندازه و بتن کنده شده در اطراف پیچ است. لبه برش را از نظر تراشه بررسی کنید، قطر مته را مطابق با نمودار سازنده پیچ تأیید کنید و پیچهای دارای روکش ترک خورده یا نقطه فرسوده را رد کنید.
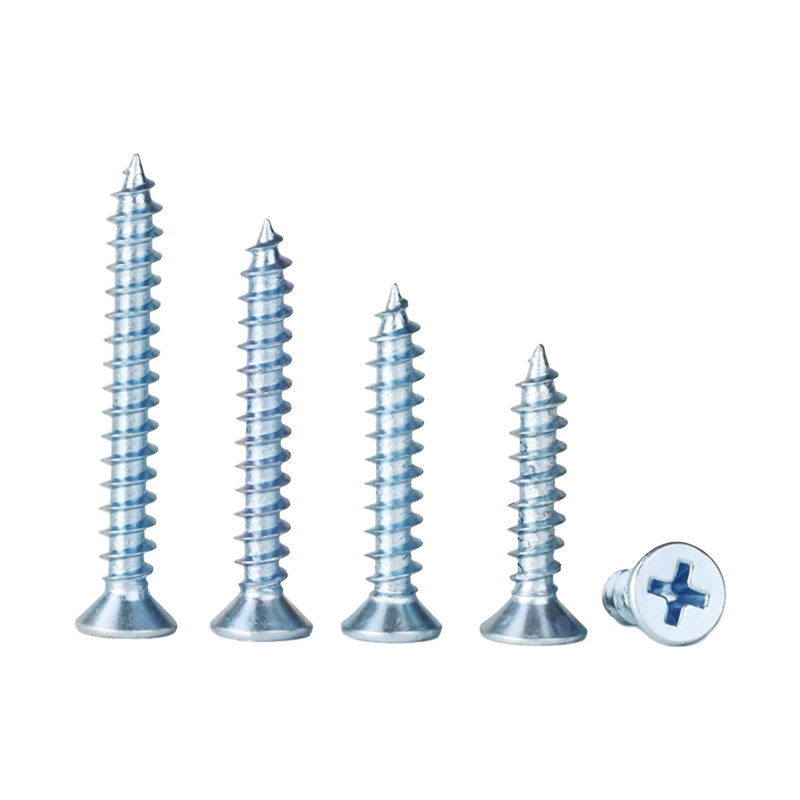
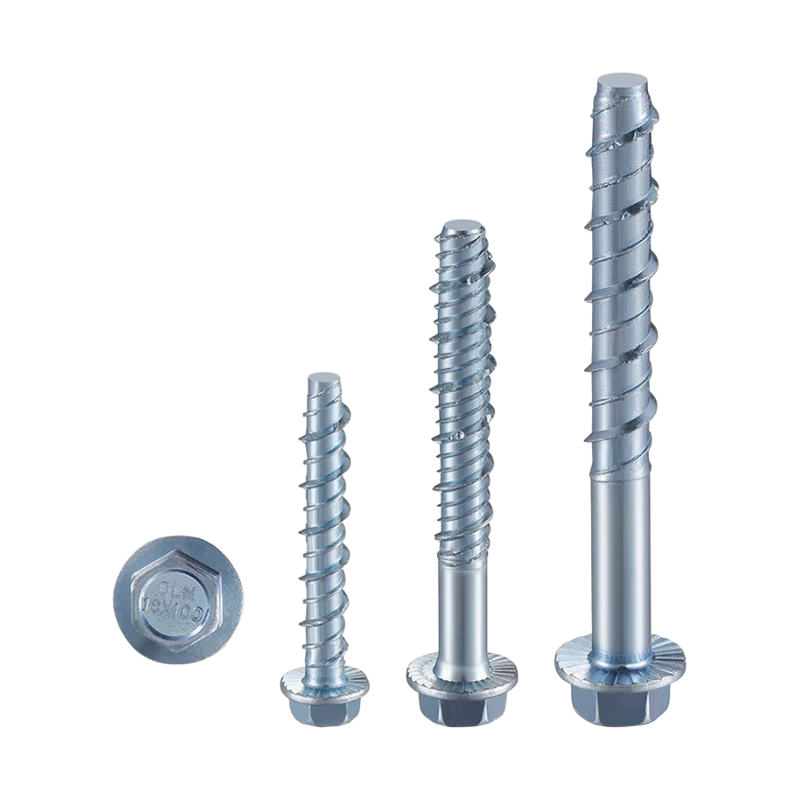 پیچ های بتن خود برش برای سنگ تراشی و بتن این پیچهای خودکار بتن، رزوهها را مستقیماً به مواد سخت برش میدهند، مراحل نصب را کاهش میدهند و مناسب تأسیسات ساخت و ساز یا برق هستند. پاراگراف زیر نیاز به یک پروتکل بازرسی لات ورودی قابل تکرار، که با محل قرارگیری این محصول همراستا باشد، برجسته می کند. مشاهده محصول →
یک پروتکل بازرسی عملی در پنج مرحله بسازید
یک پروتکل قابل تکرار بیشتر از هر اندازه گیری منفرد اهمیت دارد. این دنباله برای تعداد زیادی از 500 تا 20000 قطعه ورودی کار می کند.
- اندازه نمونه را قبل از باز کردن لات مشخص کنید. از AQL 0.65 برای اتصال دهنده های ایمنی و AQL 1.5 برای قطعات عمومی، با نمونه برداری بر اساس ISO 2859-1 استفاده کنید.
- ابتدا قابلیت ردیابی را بررسی کنید. شماره لات، گواهی مواد و گواهی پوشش را تأیید کنید، سپس نمونه ها را از چندین جعبه، نه فقط از لایه بالایی، بکشید.
- بررسی های بصری را با بزرگنمایی 5 برابر برای علامت گذاری، ترک، خوردگی و عیوب آبکاری انجام دهید.
- بررسی های ابعادی و مکانیکی را انجام دهید: کولیس برای طول، سنج حلقه برای اندازه نخ، Rockwell برای سختی، سنج مغناطیسی برای ضخامت پوشش.
- نتایج را ثبت کنید و تصمیم بگیرید. کل قسمت را برای هر نقص مهمی رد کنید. قطعات غیر منطبق را قرنطینه کرده و با یک گزارش مکتوب واضح برگردانید.
زمان رد و برگرداندن یک قطعه بست
قبل از باز کردن جعبه، مرزهای رد را تعیین کنید، نه پس از اختلاف نظر با تامین کننده.
- علامت گذاری طبقه اموال از دست رفته یا ناخوانا در پیچ های با استحکام بالا.
- گیج ممنوعه از دو دور کامل عبور می کند.
- سختی خارج از محدوده کلاس ویژگی در دو یا چند نمونه.
- تاول های پوششی، لایه برداری یا ترک های قابل مشاهده فلز پایه.
- مواد مخلوط، سبکهای سر مخلوط، یا پوششهای مخلوط در یک لات واحد.
- هر سرنخی از ترک خوردگی ناشی از هیدروژن در قطعات سخت شده.
بست هایی که در بازرسی چشمی ناموفق هستند، هرگز نباید آزاد شوند. دوباره کاری معمولاً آبکاری یا جناح های نخ را از بین می برد و بست های بازسازی شده زودتر از موارد جدید خراب می شوند.
سوالات بازرسی اتصال دهنده ها که نصابان بیشتر می پرسند
هر چند وقت یک بار باید بست ها در سرویس بررسی شوند؟
اتصالات حیاتی ایمنی را حداقل یک بار در سال بررسی کنید و هر سه ماه یکبار هر چیزی را که در معرض لرزش یا رطوبت فضای باز قرار دارد بررسی کنید. برای اتصالات پیچ و مهرهای تنششده، بررسیهای گشتاور مجدد در هفته اول سرویس بسیار ارزشمند هستند، زیرا آرامش زودهنگام اتفاق میافتد.
کدام ابزار برای بازرسی ورودی بست ها مورد نیاز است؟
یک کولیس دیجیتال، گیج گام نخ، مجموعه گیج حلقه Go/No-Go، سختی سنج راکول، سنج پوشش مغناطیسی، آچار گشتاور، و یک ذره بین 5 برابری تقریباً هر قطعه ورودی را پوشش می دهد. ابزارهای طول و گشتاور را با استانداردهای قابل ردیابی یک بار در سال کالیبره کنید.
آیا می توان از پیچ و مهره ها پس از بررسی مجدد استفاده کرد؟
از پیچ و مهره هایی که دارای خوردگی، آسیب نخ یا هرگونه تغییر شکل پلاستیکی هستند، استفاده مجدد نکنید. پیچ و مهره های با استحکام بالای 10.9 به هیچ وجه نباید دوباره استفاده شوند، مگر اینکه خستگی بسیار کم باشد و وضعیت رزوه با گیج No-Go تایید شود.
آیا آهنربا برای بررسی بست های فولادی ضد زنگ کافی است؟
آهنربا یک آزمایش مرتب سازی سریع است، نه یک آزمایش کامل مواد. در بیشتر موارد میتواند آستنیتی SUS304 را از SUS410 مارتنزیتی جدا کند، اما نمیتواند شیمی اشتباه را در همان درجه تشخیص دهد. هنگامی که ایمنی به درجه بستگی دارد از یک طیف سنج شناسایی مواد مثبت استفاده کنید.